
Gia Công Phụ Kiện Nhựa PP Theo Kích Thước Và Bản Vẽ Thực Tế
Đồng Hữu Cảnh
Ngày
06/11/2026
Gia công phụ kiện nhựa PP là giải pháp giúp doanh nghiệp sở hữu các chi tiết đường ống phù hợp với kích thước, kết cấu và yêu cầu vận hành của từng hệ thống. Thay vì chỉ sử dụng phụ kiện sản xuất theo quy cách tiêu chuẩn, khách hàng có thể đặt gia công cút PP, tê PP, mặt bích PP theo bản vẽ hoặc thông số thực tế. Để sản phẩm sau gia công lắp đặt chính xác và hoạt động ổn định, cần quan tâm đến loại phụ kiện, kích thước, chất lượng vật liệu, phương pháp nối và quy trình kiểm tra.
1. Gia công phụ kiện nhựa PP là gì? Các loại phụ kiện phổ biến
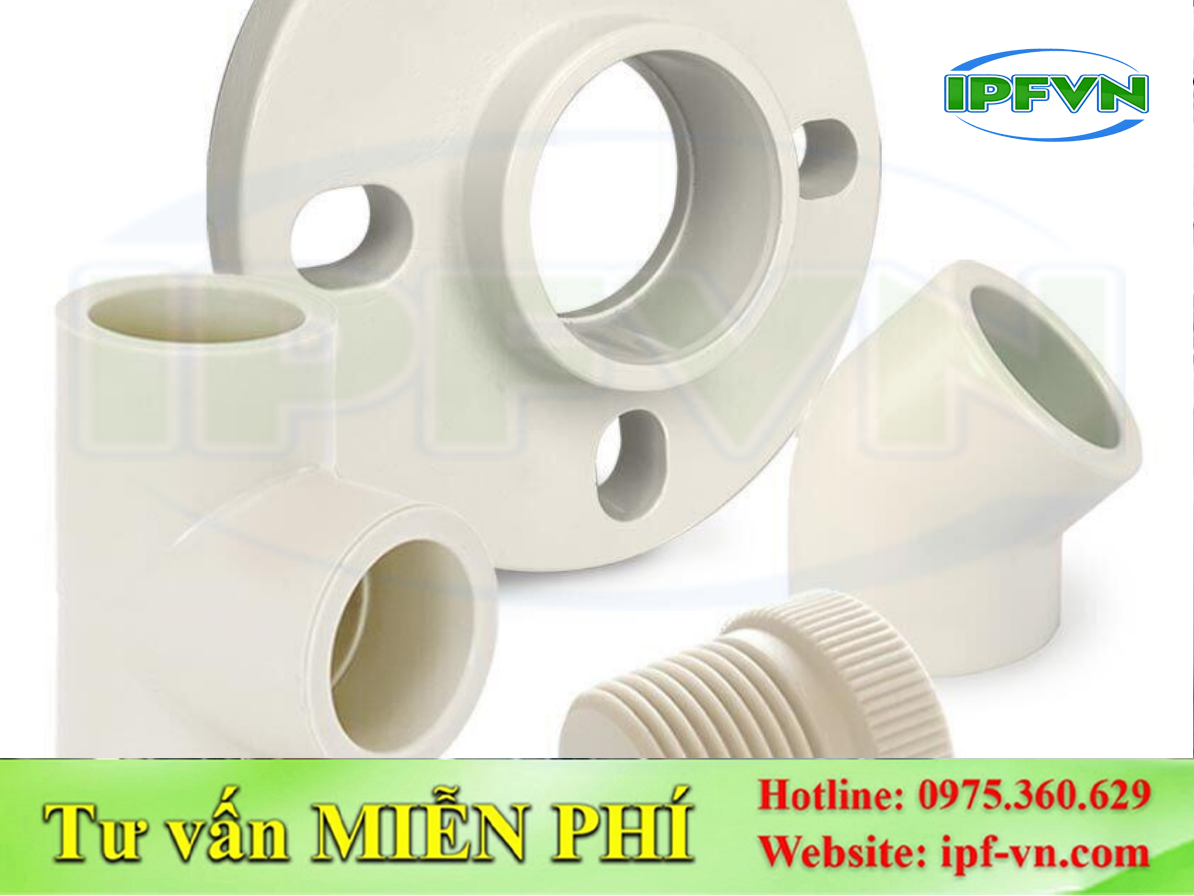
Gia công phụ kiện nhựa PP là gì? Các loại phụ kiện phổ biến
1.1. Khái niệm gia công phụ kiện nhựa PP
Gia công phụ kiện nhựa PP là quá trình sản xuất, cắt ghép, hàn nối hoặc tạo hình các chi tiết bằng nhựa Polypropylene (PP) để phục vụ hệ thống đường ống công nghiệp. Sản phẩm có thể được chế tạo theo kích thước tiêu chuẩn hoặc theo bản vẽ riêng của khách hàng.
Nhựa PP được sử dụng trong nhiều hệ thống dẫn nước, dung dịch và hóa chất nhờ trọng lượng nhẹ, khả năng kháng nhiều loại hóa chất và tính dễ gia công. Tuy nhiên, khả năng sử dụng thực tế còn phụ thuộc vào cấp vật liệu, nhiệt độ, nồng độ hóa chất, áp suất và điều kiện vận hành.
Các phụ kiện PP thường được gia công để kết nối đường ống, thay đổi hướng dòng chảy, phân chia lưu lượng hoặc tạo vị trí liên kết với thiết bị.
1.2. Gia công cút PP
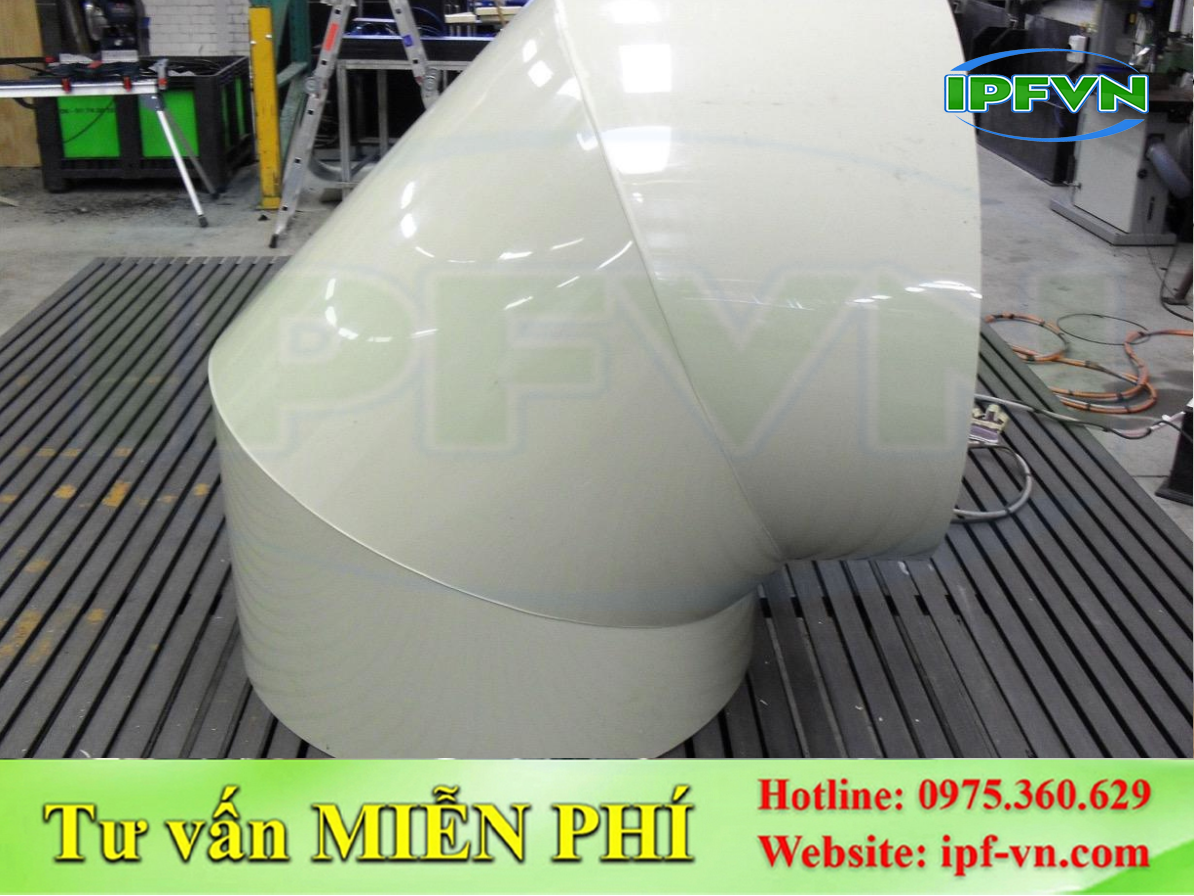
Gia công cút PP
<text> </text>
Cút PP là phụ kiện dùng để thay đổi hướng đi của đường ống. Tùy theo thiết kế, cút có thể được gia công với góc 45 độ, 90 độ hoặc góc chuyển hướng riêng.
Một số yêu cầu thường gặp khi gia công cút PP gồm:
- Đường kính đầu vào và đầu ra.
- Góc chuyển hướng của phụ kiện.
- Chiều dài hai đầu kết nối.
- Độ dày thành phụ kiện.
- Kiểu nối với đường ống hiện hữu.
Cút PP theo kích thước thực tế phù hợp với hệ thống có không gian lắp đặt hạn chế, đường ống bố trí đặc biệt hoặc cần kết nối với thiết bị theo hướng xác định.
1.3. Gia công tê PP
Tê PP được sử dụng để chia một tuyến ống thành hai nhánh hoặc kết nối các đường ống theo cấu hình chữ T. Phụ kiện có thể được gia công dạng tê đều hoặc tê giảm tùy theo đường kính các nhánh.
Khi đặt gia công tê PP, cần xác định rõ:
- Đường kính nhánh chính.
- Đường kính nhánh phụ.
- Góc và vị trí kết nối.
- Chiều dài từng đầu chờ.
- Độ dày và phương pháp liên kết.
Đối với hệ thống có lưu lượng lớn hoặc yêu cầu phân phối dòng chảy ổn định, kích thước và cấu tạo tê cần được tính toán phù hợp với thiết kế đường ống.
1.4. Gia công mặt bích PP
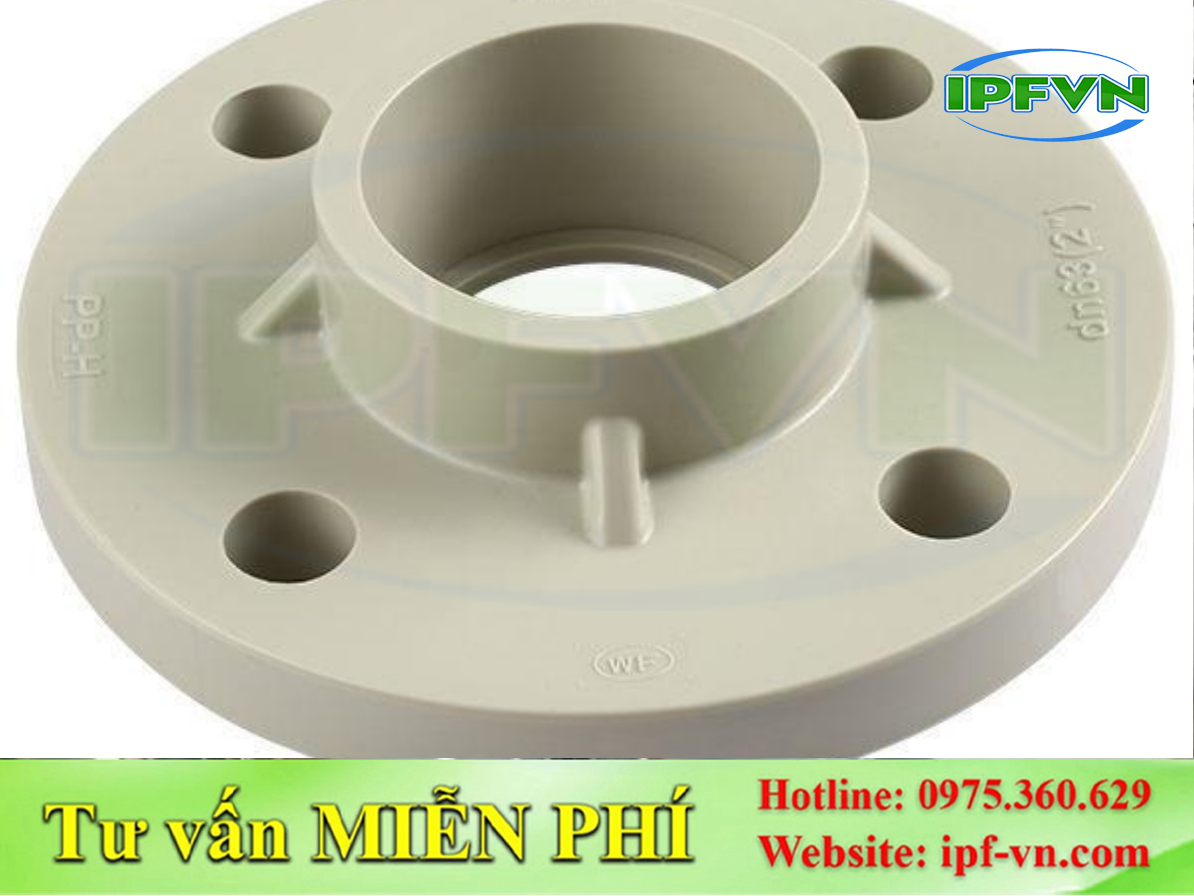
Gia công mặt bích PP
Mặt bích PP là chi tiết kết nối đường ống với van, máy bơm, bồn chứa hoặc thiết bị khác. Liên kết mặt bích thường sử dụng bulông và gioăng làm kín để thuận tiện tháo lắp, kiểm tra và bảo trì.
Các thông số cần xác định gồm đường kính trong, đường kính ngoài, độ dày, số lượng lỗ bulông, đường kính vòng chia lỗ và kích thước lỗ bulông. Những thông số này phải tương thích với mặt bích đối ứng để tránh sai lệch khi lắp đặt.
2. Xác định kích thước và yêu cầu kỹ thuật trước khi gia công
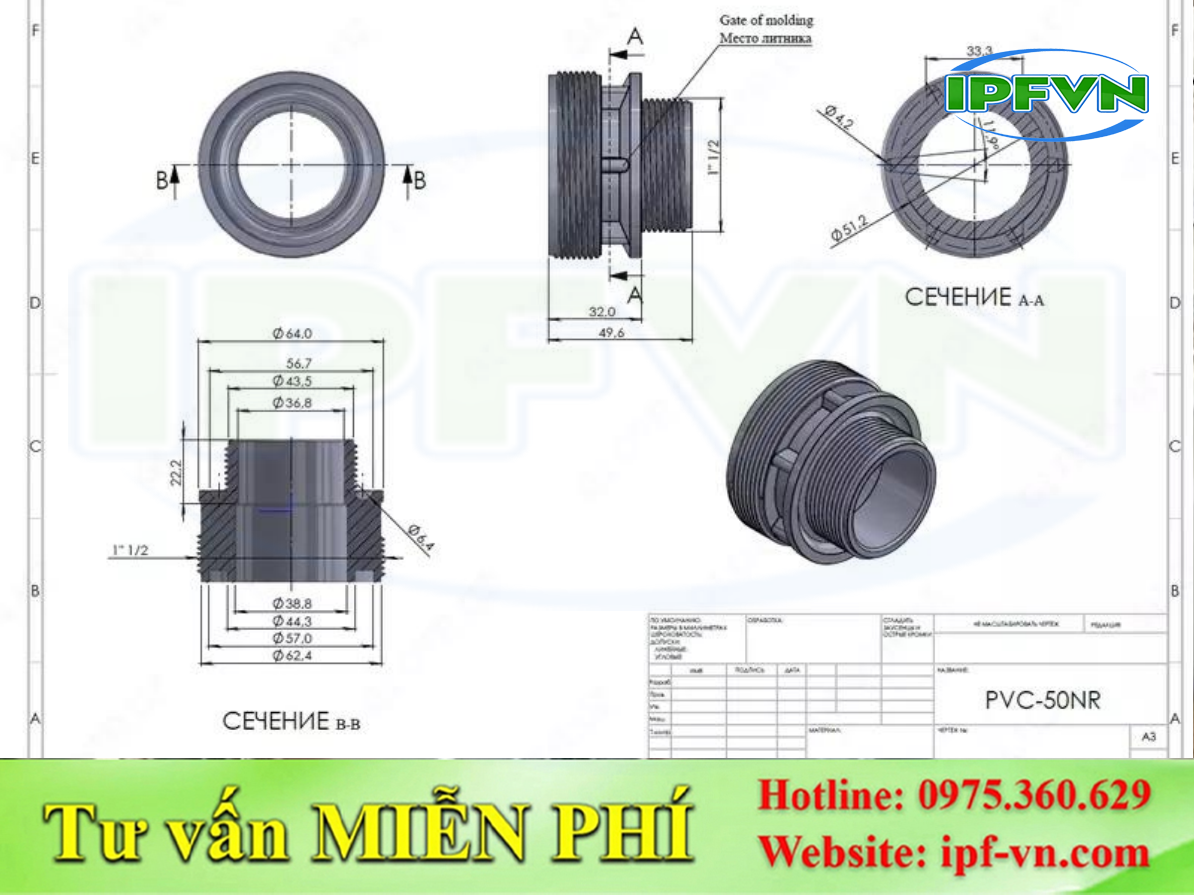
Xác định kích thước và yêu cầu kỹ thuật trước khi gia công
2.1. Đo kích thước đường ống thực tế
Kích thước là yếu tố quyết định khả năng lắp ghép của phụ kiện. Trước khi gia công, cần xác định đường kính ngoài, đường kính trong hoặc đường kính danh nghĩa theo hệ tiêu chuẩn đang sử dụng.
Không nên chỉ cung cấp thông tin đường kính chung chung nếu hệ thống có nhiều quy cách ống khác nhau. Cần làm rõ kích thước thực tế và phương pháp kết nối để đơn vị gia công lựa chọn cấu tạo phù hợp.
2.2. Xác định độ dày thành phụ kiện
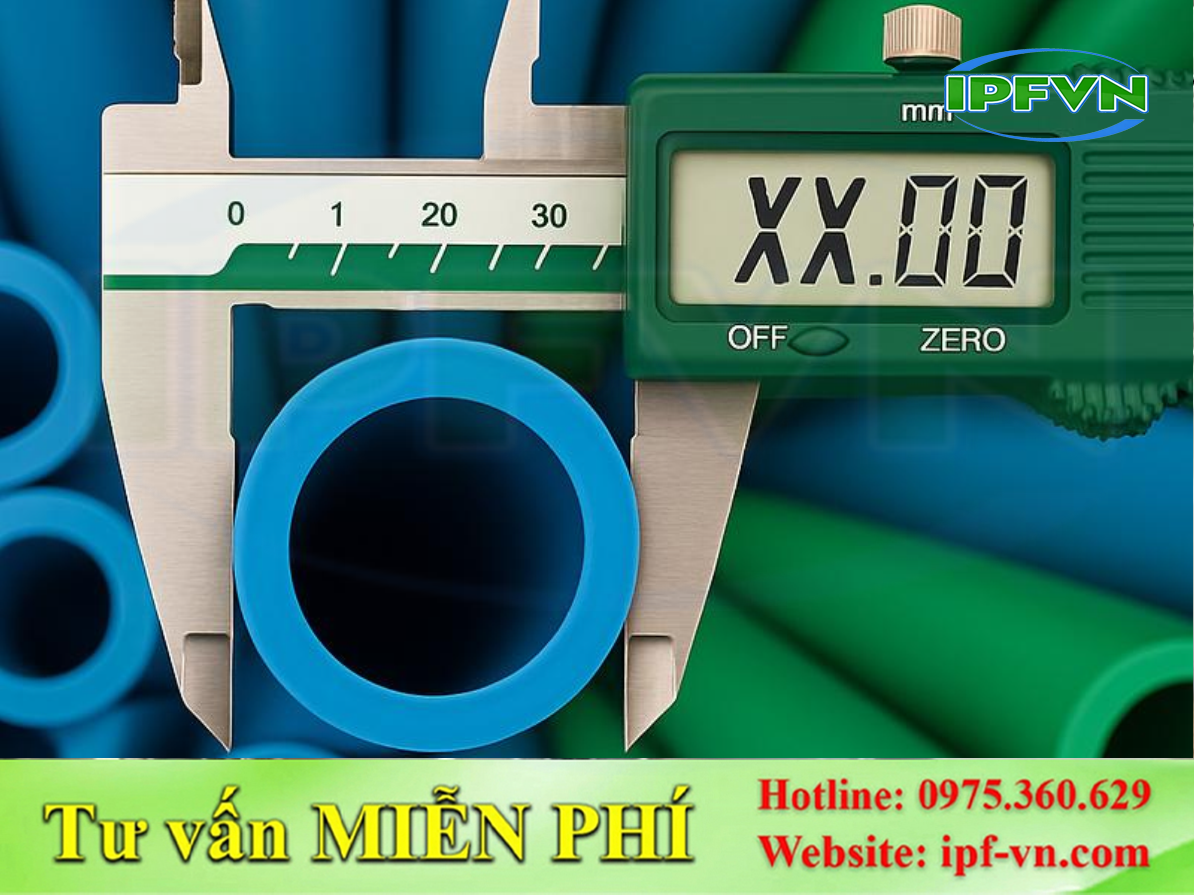
Xác định độ dày thành phụ kiện
Độ dày thành phụ kiện ảnh hưởng đến độ cứng, khả năng chịu áp lực và độ bền của chi tiết. Khi lựa chọn, cần căn cứ vào áp suất làm việc, nhiệt độ lưu chất, đường kính ống và điều kiện vận hành.
Đối với hệ thống dẫn hóa chất, không nên tự ý chọn độ dày theo cảm quan. Cần đối chiếu thông số vật liệu và yêu cầu thiết kế để đảm bảo phụ kiện đáp ứng điều kiện sử dụng.
2.3. Kích thước theo bản vẽ và không gian lắp đặt
Trong nhiều nhà máy, hệ thống đường ống được bố trí theo mặt bằng cụ thể. Vì vậy, phụ kiện tiêu chuẩn đôi khi không đáp ứng được khoảng cách, góc chuyển hướng hoặc vị trí kết nối.
Gia công theo bản vẽ giúp điều chỉnh:
- Chiều dài tổng thể của phụ kiện.
- Khoảng cách giữa các đầu kết nối.
- Góc chuyển hướng hoặc góc phân nhánh.
- Vị trí mặt bích và lỗ bulông.
- Hình dạng và kích thước theo không gian lắp đặt.
Nếu chưa có bản vẽ hoàn chỉnh, khách hàng có thể cung cấp bản phác thảo kèm số đo, hình ảnh vị trí thi công và thông tin đường ống liên quan để được tư vấn phương án gia công.
2.4. Dung sai và độ chính xác lắp ghép
Dung sai cần được xác định dựa trên kiểu kết nối và yêu cầu lắp đặt. Với phụ kiện hàn nhiệt, kích thước đầu nối cần phù hợp với ống và thiết bị hàn. Với phụ kiện mặt bích, sai lệch ở đường kính vòng chia lỗ hoặc vị trí lỗ bulông có thể khiến việc lắp ráp gặp khó khăn.
Do đó, bản vẽ gia công nên thể hiện rõ các kích thước quan trọng và dung sai cho phép, đặc biệt tại những vị trí kết nối trực tiếp với thiết bị.
3. Lựa chọn vật liệu nhựa PP phù hợp với môi trường sử dụng
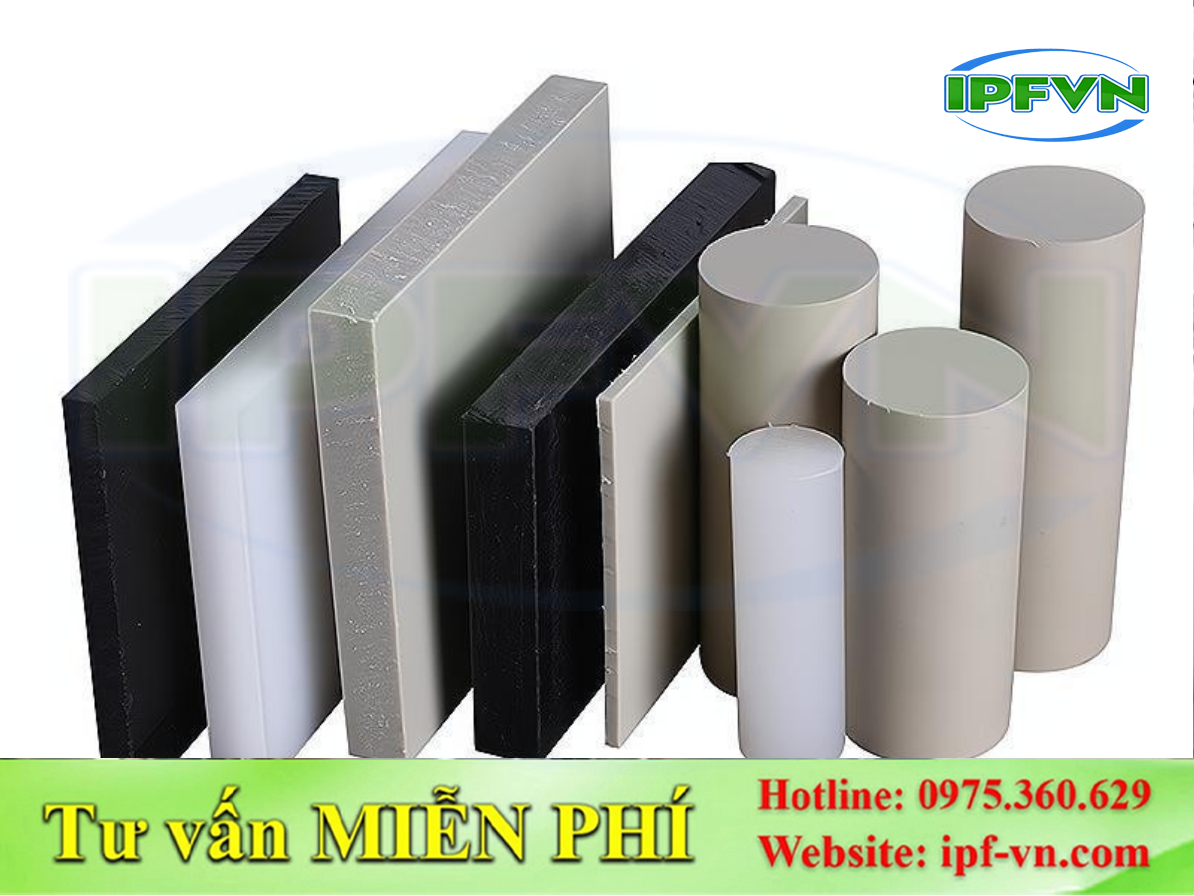
Lựa chọn vật liệu nhựa PP phù hợp với môi trường sử dụng
3.1. Đặc điểm của vật liệu PP
PP (Polypropylene) là nhựa nhiệt dẻo có trọng lượng nhẹ, độ bền cơ học phù hợp với nhiều ứng dụng và khả năng kháng nhiều loại axit, kiềm cũng như dung dịch hóa chất ở điều kiện nhất định.
Vật liệu có thể được gia công bằng các phương pháp cắt, hàn nhiệt và tạo hình phù hợp. Đây là ưu điểm giúp PP được sử dụng để chế tạo phụ kiện cho hệ thống đường ống, bể chứa và thiết bị công nghiệp.
Tuy nhiên, PP không phù hợp với mọi môi trường hóa chất hoặc mọi mức nhiệt độ. Cần kiểm tra khả năng tương thích với lưu chất cụ thể trước khi lựa chọn.
3.2. Phân biệt các dạng vật liệu PP
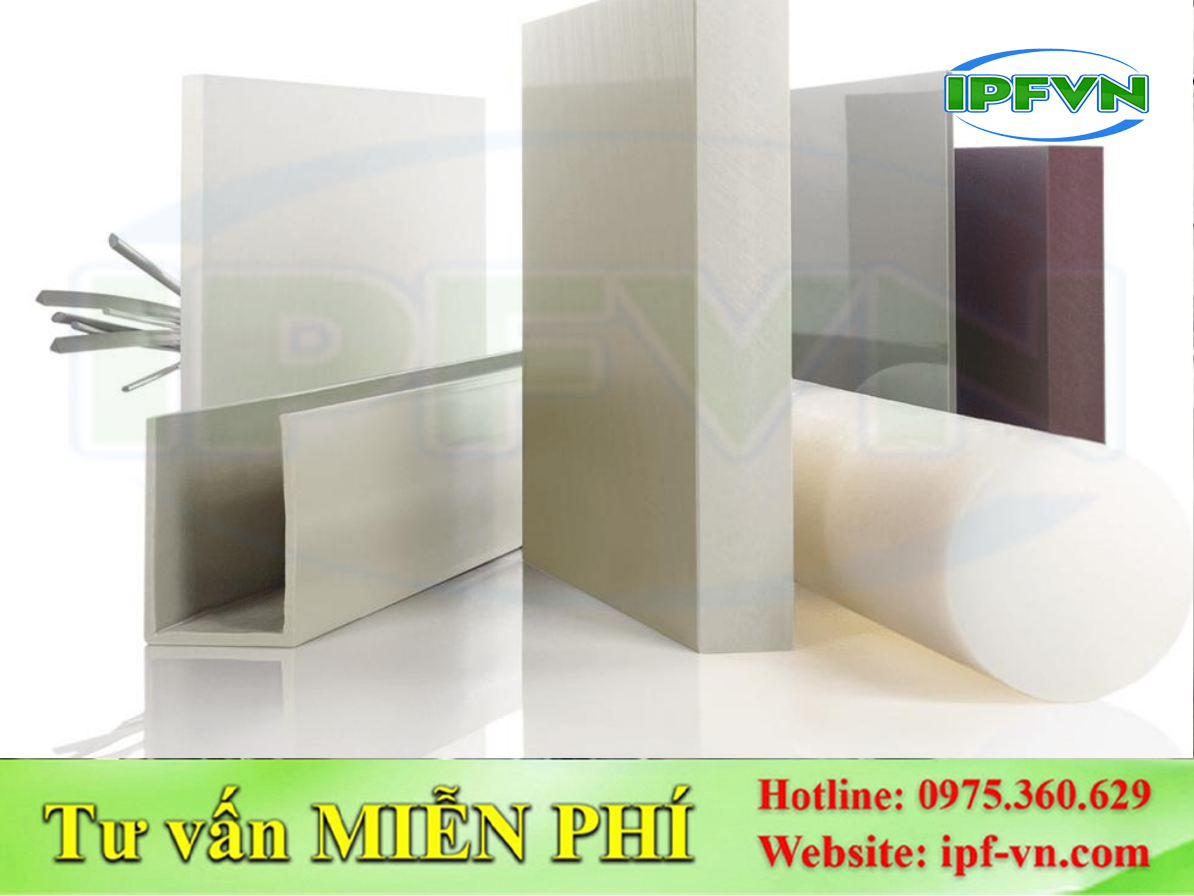
Phân biệt các dạng vật liệu PP
Tùy theo nguồn cung và yêu cầu kỹ thuật, vật liệu PP có thể được cung cấp dưới nhiều dạng như tấm, ống, thanh hoặc phôi gia công.
- Tấm nhựa PP: Thường được sử dụng để cắt ghép, hàn tạo hình phụ kiện, mặt bích và các chi tiết có hình dạng đặc biệt.
- Ống nhựa PP: Phù hợp để chế tạo các chi tiết kết nối dạng ống, cút hoặc nhánh phân phối.
- Thanh nhựa PP: Có thể dùng để gia công một số chi tiết dạng tròn, chi tiết tiện hoặc bộ phận liên kết.
Việc chọn dạng vật liệu phụ thuộc vào kết cấu phụ kiện, kích thước, phương pháp gia công và yêu cầu vận hành.
3.3. Kiểm tra khả năng tương thích hóa chất
Đối với hệ thống dẫn hóa chất, cần cung cấp thông tin về loại lưu chất, nồng độ, nhiệt độ và điều kiện tiếp xúc. Khả năng kháng hóa chất của PP có thể thay đổi theo nồng độ, nhiệt độ và thời gian sử dụng.
Nếu phụ kiện được sử dụng trong hệ thống có hóa chất đặc thù, nên kiểm tra bảng tương thích hóa chất hoặc tham khảo nhà sản xuất vật liệu trước khi gia công.
3.4. Chọn vật liệu theo áp suất và nhiệt độ
Áp suất và nhiệt độ làm việc có ảnh hưởng trực tiếp đến độ bền của phụ kiện. Khi nhiệt độ tăng, khả năng chịu áp lực của vật liệu nhựa thường có thể suy giảm. Vì vậy, không nên chỉ căn cứ vào áp suất danh nghĩa của đường ống ở điều kiện nhiệt độ tiêu chuẩn.
Đơn vị gia công cần nắm rõ điều kiện vận hành để tư vấn độ dày và cấu tạo phù hợp. Với hệ thống quan trọng, cần có thông số thiết kế và tiêu chuẩn kỹ thuật làm căn cứ nghiệm thu.
4. Phương pháp gia công và nối phụ kiện nhựa PP
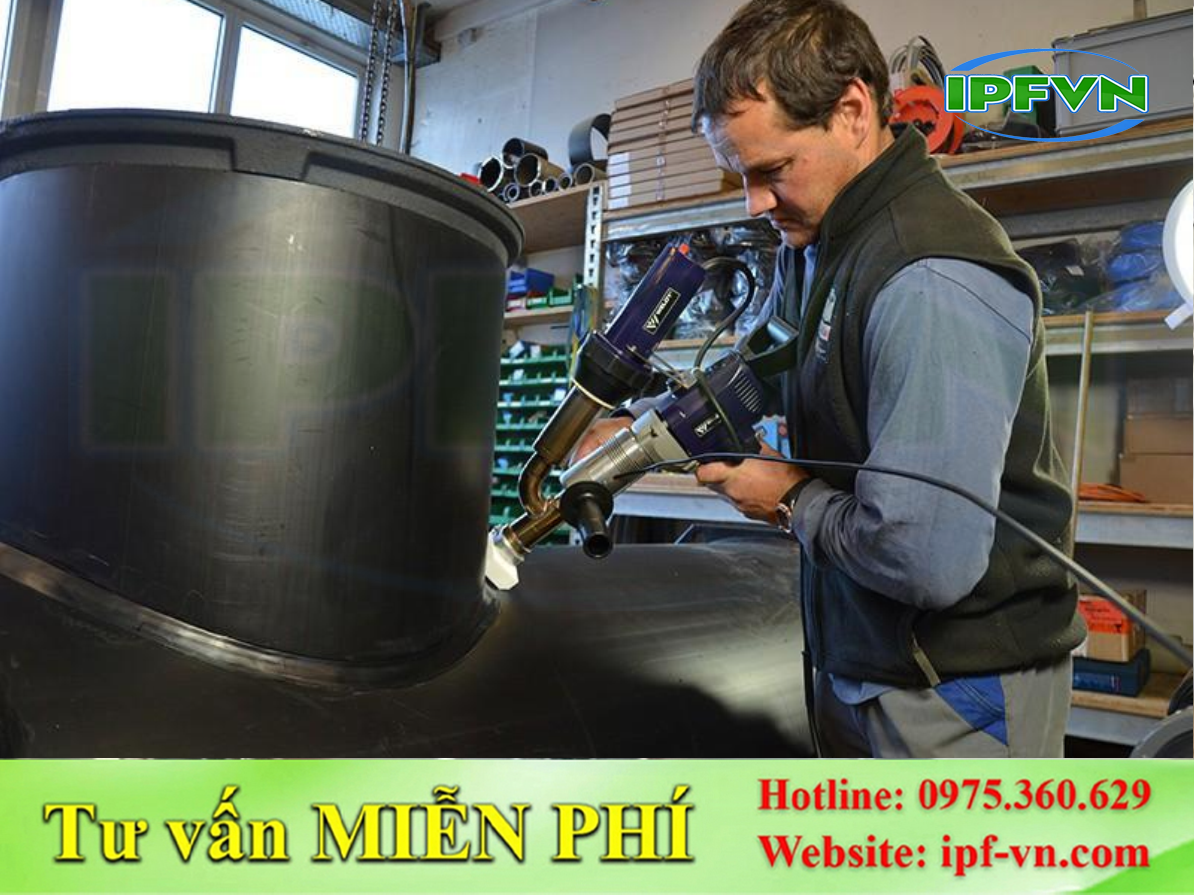
Phương pháp gia công và nối phụ kiện nhựa PP
4.1. Cắt và tạo phôi

Cắt và tạo phôi
Quá trình gia công bắt đầu bằng việc lựa chọn phôi PP có kích thước và độ dày phù hợp. Sau đó, vật liệu được đo, đánh dấu và cắt theo bản vẽ.
Bề mặt cắt cần được xử lý để đảm bảo độ phẳng và hạn chế ba via. Với những chi tiết yêu cầu độ chính xác cao, có thể sử dụng thiết bị gia công chuyên dụng để kiểm soát kích thước.
4.2. Gia công cút PP và tê PP bằng phương pháp hàn
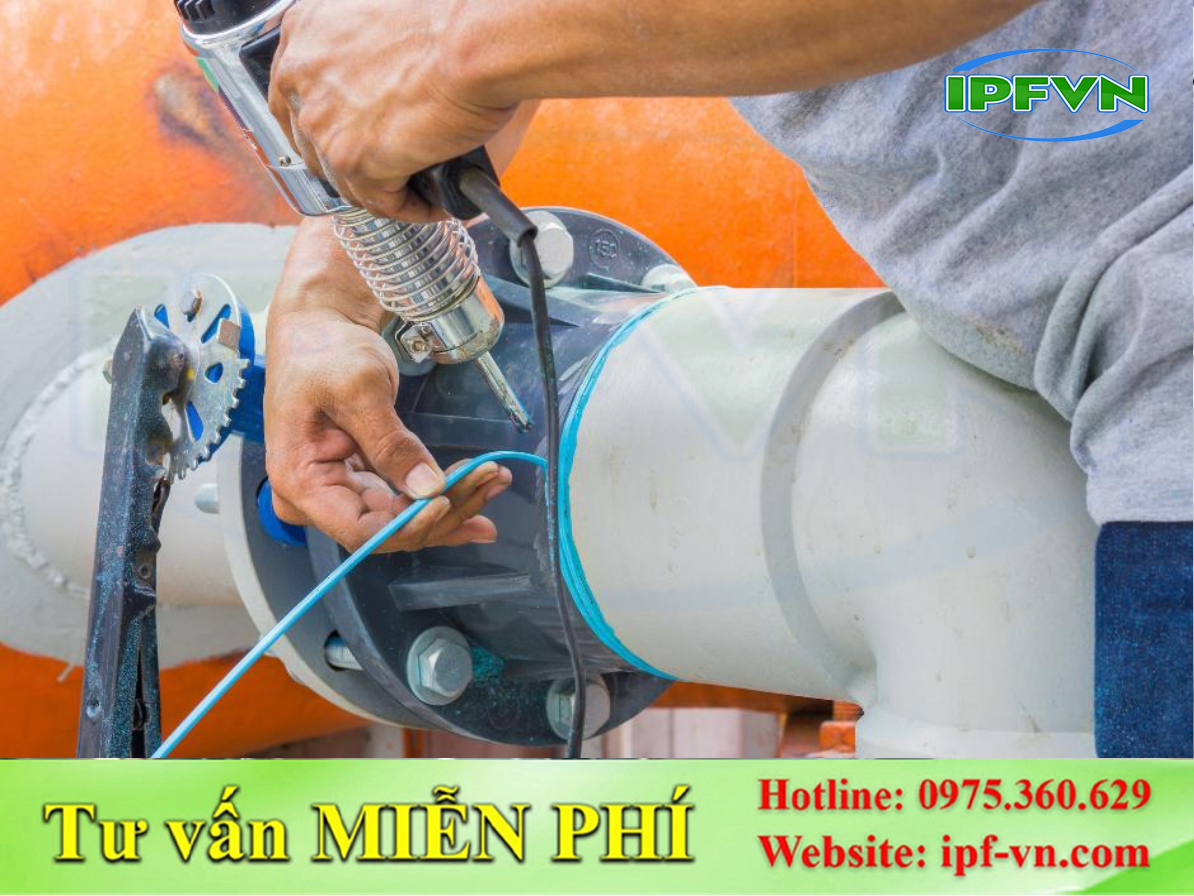
Gia công cút PP và tê PP bằng phương pháp hàn
Cút PP và tê PP có thể được chế tạo từ các đoạn ống, tấm nhựa hoặc phôi phù hợp rồi ghép nối bằng phương pháp hàn nhựa.
Một số phương pháp thường được cân nhắc gồm:
- Hàn nhiệt: Sử dụng nhiệt để làm mềm bề mặt tiếp xúc, sau đó ghép các chi tiết theo quy trình phù hợp.
- Hàn đùn: Sử dụng vật liệu hàn nóng chảy để tạo mối liên kết tại vị trí ghép, thường phù hợp với một số kết cấu chế tạo từ tấm.
- Gia công cơ khí kết hợp hàn: Cắt, phay hoặc tạo hình các chi tiết trước khi hàn thành phụ kiện hoàn chỉnh.
Việc lựa chọn phương pháp cần căn cứ vào hình dạng, độ dày, kích thước và yêu cầu chất lượng mối nối. Người thực hiện cần có thiết bị và kỹ năng phù hợp để hạn chế khuyết tật mối hàn.
4.3. Gia công mặt bích PP
Mặt bích PP thường được gia công bằng cách cắt phôi, tiện hoặc phay để đạt kích thước yêu cầu. Các lỗ bulông được gia công theo bản vẽ nhằm đảm bảo tương thích với thiết bị hoặc mặt bích đối ứng.
Khi chế tạo mặt bích, cần kiểm tra độ phẳng bề mặt tiếp xúc, độ đồng tâm của lỗ trong và vị trí các lỗ bulông. Nếu mặt bích bị cong vênh hoặc sai lệch kích thước, khả năng làm kín của mối ghép có thể bị ảnh hưởng.
4.4. Phương pháp kết nối phụ kiện với đường ống
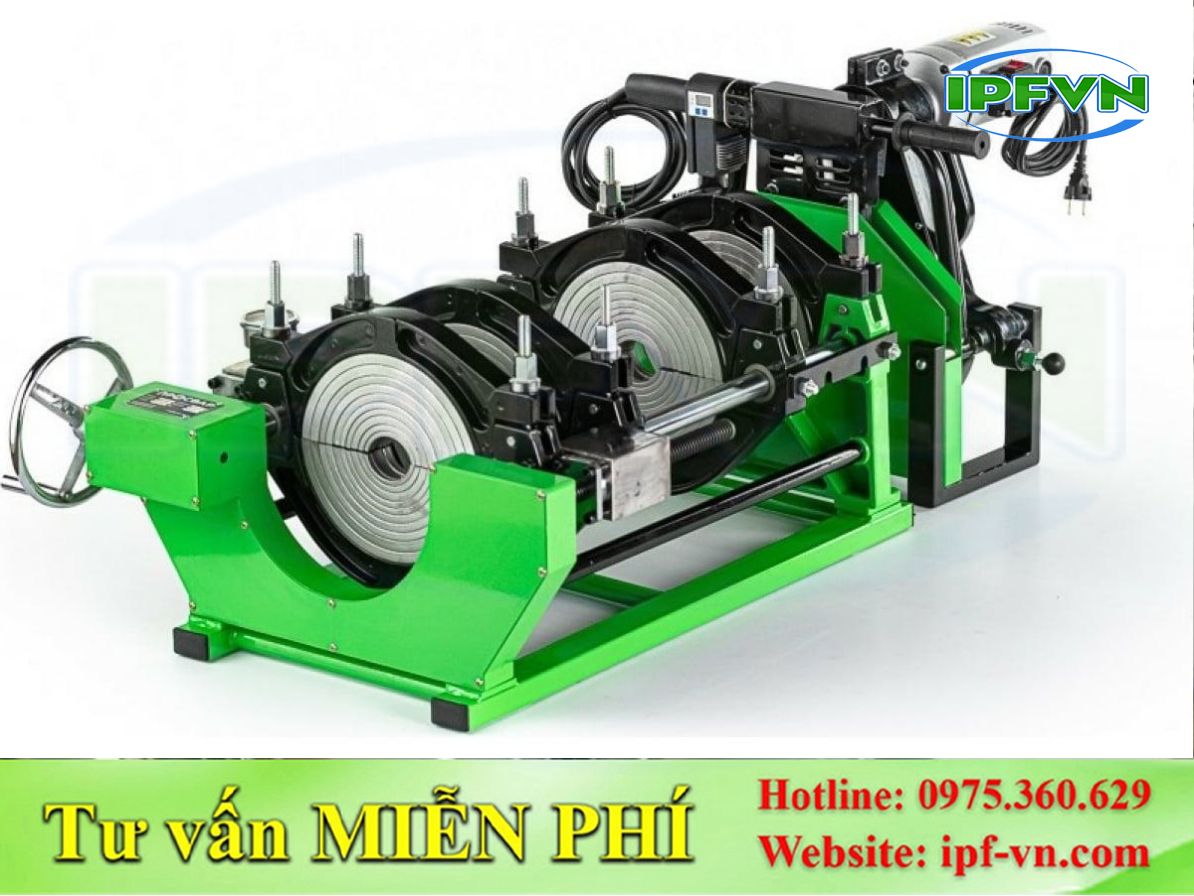
Phương pháp kết nối phụ kiện với đường ống
Tùy theo thiết kế hệ thống, phụ kiện PP có thể được kết nối bằng nhiều phương pháp:
- Hàn nhiệt: Tạo liên kết trực tiếp giữa các đầu ống và phụ kiện tương thích.
- Hàn đối đầu: Thường sử dụng cho các đầu ống hoặc phụ kiện có cấu tạo phù hợp với thiết bị hàn đối đầu.
- Kết nối mặt bích: Sử dụng bulông và gioăng để tạo mối nối có thể tháo lắp.
- Kết nối cơ khí: Áp dụng với cấu tạo phụ kiện và hệ thống được thiết kế cho kiểu liên kết tương ứng.
Không nên kết hợp tùy tiện các phương pháp nối. Cần kiểm tra tính tương thích giữa phụ kiện, đường ống, thiết bị hàn và phụ kiện làm kín.
5. Quy trình kiểm tra chất lượng phụ kiện PP sau gia công
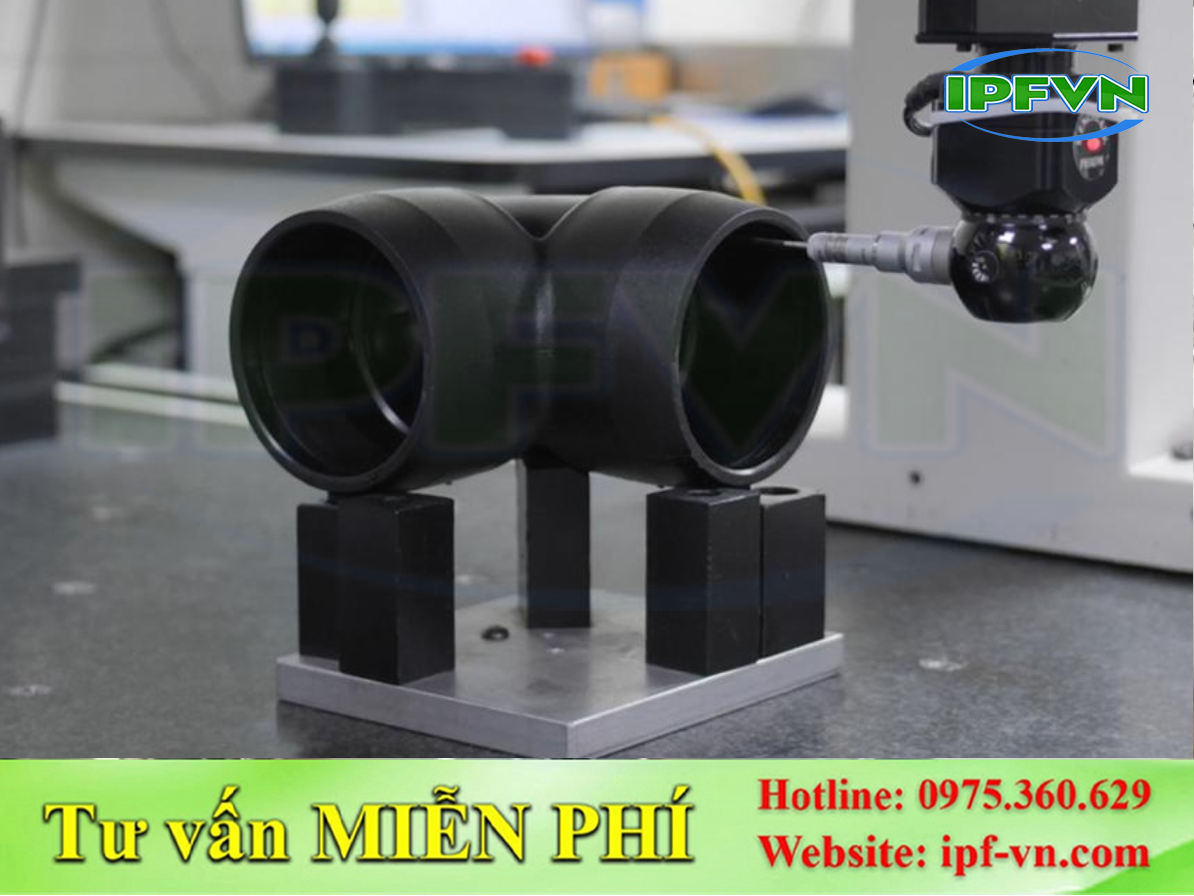
Quy trình kiểm tra chất lượng phụ kiện PP sau gia công
5.1. Kiểm tra kích thước và hình dạng
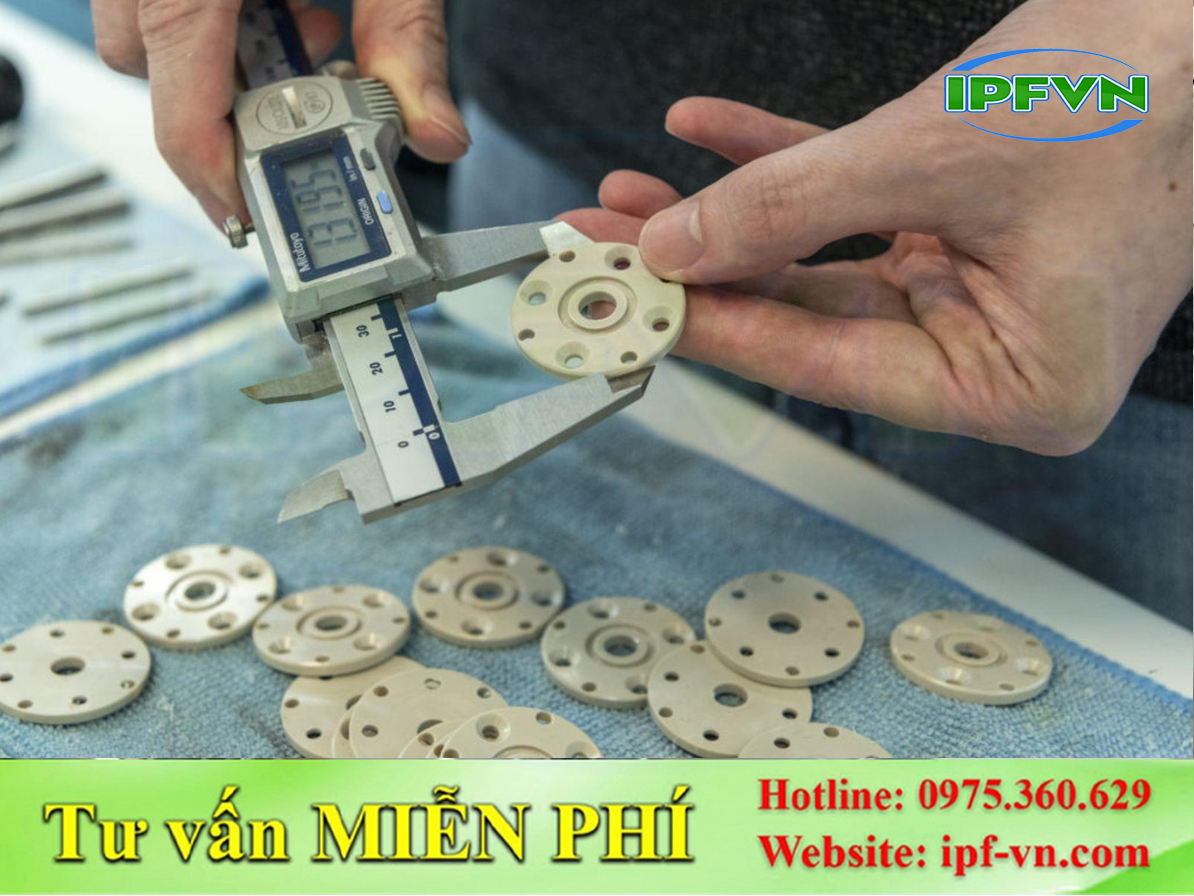
Kiểm tra kích thước và hình dạng
Sau khi gia công, cần đo lại các thông số quan trọng để đối chiếu với bản vẽ. Đối với cút PP, cần kiểm tra góc chuyển hướng, đường kính và chiều dài đầu nối. Với tê PP, cần kiểm tra kích thước nhánh chính, nhánh phụ và vị trí phân nhánh. Với mặt bích PP, cần kiểm tra độ dày, đường kính và bố trí lỗ bulông.
Việc kiểm tra giúp phát hiện sai lệch trước khi sản phẩm được vận chuyển đến công trình.
5.2. Kiểm tra mối hàn
Mối hàn là vị trí cần được quan tâm đặc biệt đối với phụ kiện chế tạo bằng phương pháp ghép nối. Có thể kiểm tra bằng mắt thường để phát hiện những dấu hiệu như:
- Mối hàn không liên tục.
- Bề mặt hàn có vết nứt hoặc rỗ bất thường.
- Khu vực liên kết bị cháy, biến dạng.
- Có dấu hiệu bong tách hoặc thiếu vật liệu hàn.
Với phụ kiện sử dụng trong hệ thống chịu áp lực, cần áp dụng phương pháp kiểm tra và thử nghiệm theo tiêu chuẩn hoặc yêu cầu kỹ thuật của dự án.
5.3. Kiểm tra độ kín và khả năng làm việc
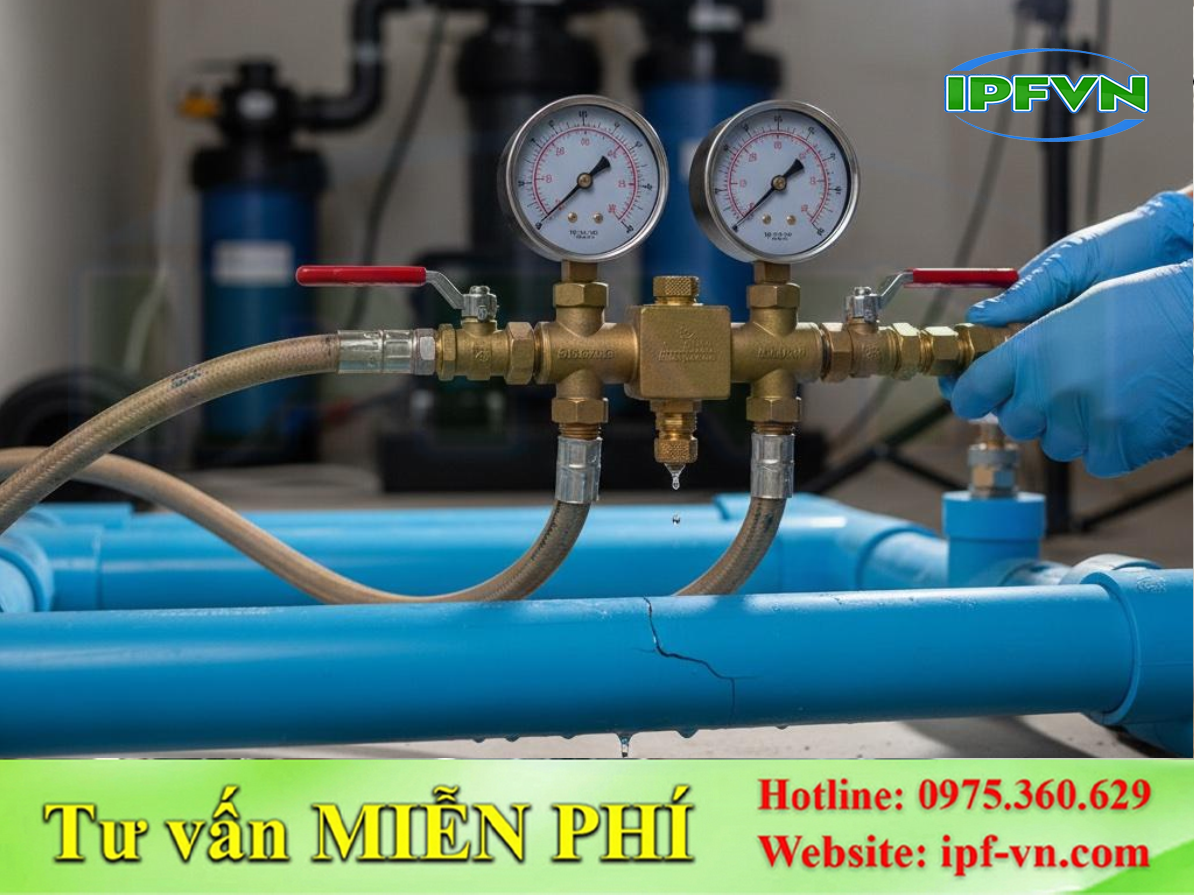
Kiểm tra độ kín và khả năng làm việc
Tùy mục đích sử dụng, phụ kiện có thể cần được kiểm tra độ kín hoặc thử áp cùng hệ thống đường ống. Điều kiện thử phải phù hợp với thiết kế, tiêu chuẩn áp dụng và giới hạn của vật liệu.
Không nên tự ý tăng áp suất thử vượt mức cho phép vì có thể làm hư hỏng phụ kiện hoặc gây mất an toàn.
5.4. Kiểm tra bề mặt và hoàn thiện sản phẩm
Bề mặt phụ kiện cần được làm sạch, loại bỏ ba via và xử lý những vị trí sắc cạnh có thể ảnh hưởng đến quá trình lắp đặt. Sản phẩm không nên có vết nứt, biến dạng hoặc khuyết tật nhìn thấy rõ tại khu vực chịu lực và kết nối.
Trước khi bàn giao, nên đánh dấu mã sản phẩm hoặc thông tin nhận diện nếu đơn hàng có nhiều loại phụ kiện và kích thước khác nhau.
6. Đặt gia công phụ kiện nhựa PP theo kích thước và bản vẽ
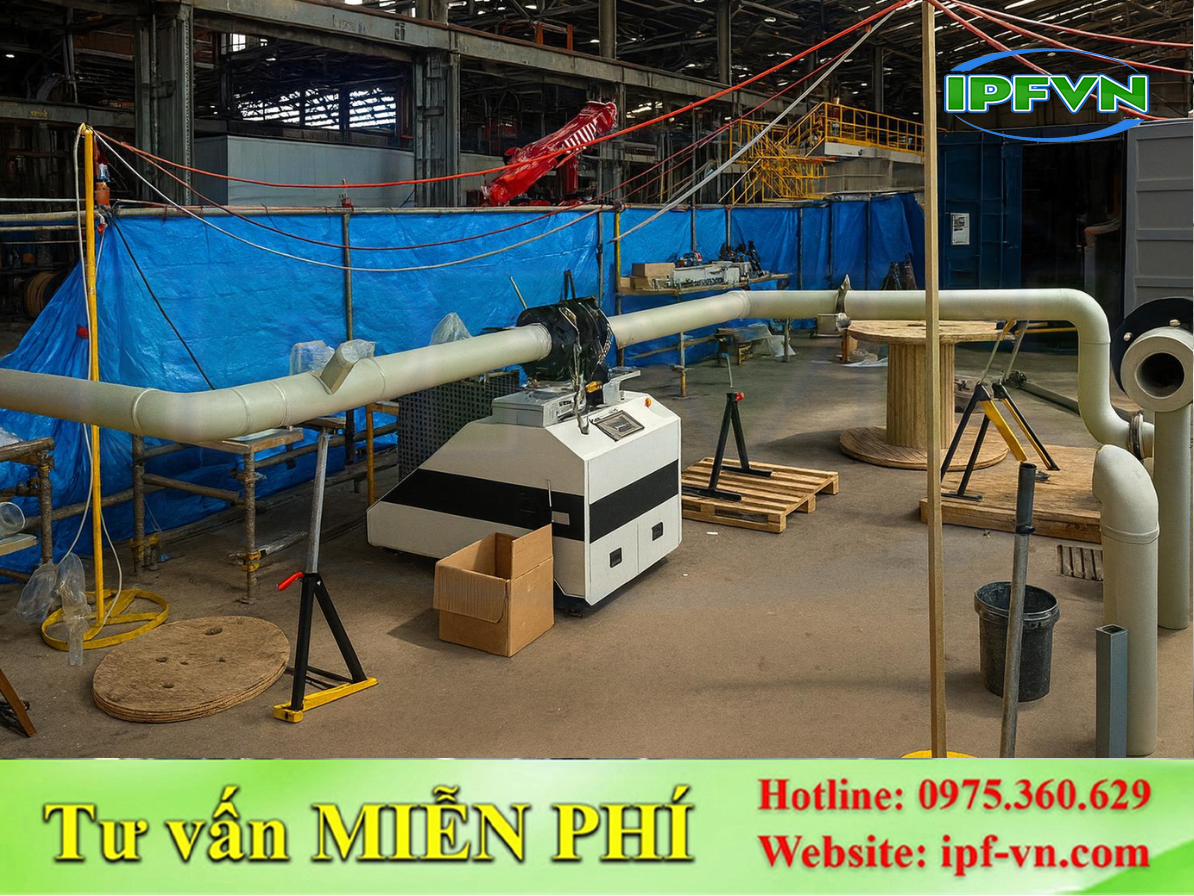
Đặt gia công phụ kiện nhựa PP theo kích thước và bản vẽ
6.1. Thông tin cần cung cấp khi yêu cầu gia công
Để quá trình tư vấn và báo giá diễn ra thuận lợi, khách hàng nên chuẩn bị các thông tin sau:
- Loại phụ kiện: Cút PP, tê PP, mặt bích PP hoặc chi tiết khác.
- Kích thước: Đường kính, chiều dài, góc chuyển hướng, độ dày và các thông số liên quan.
- Bản vẽ: Bản vẽ kỹ thuật, bản phác thảo hoặc hình ảnh sản phẩm mẫu.
- Vật liệu: Chủng loại PP và yêu cầu kỹ thuật nếu có.
- Môi trường sử dụng: Loại lưu chất, nhiệt độ, nồng độ hóa chất và áp suất làm việc.
- Phương pháp nối: Hàn nhiệt, hàn đối đầu, mặt bích hoặc kết nối cơ khí.
- Số lượng: Số lượng từng loại phụ kiện và thời gian cần hàng.
- Yêu cầu kiểm tra: Dung sai kích thước, kiểm tra mối hàn hoặc thử độ kín nếu cần.
Thông tin càng đầy đủ thì phương án gia công càng sát với nhu cầu thực tế, đồng thời hạn chế việc chỉnh sửa khi sản phẩm đã hoàn thiện.
6.2. Quy trình đặt gia công
Một quy trình gia công phụ kiện PP theo yêu cầu thường gồm các bước:
- Tiếp nhận yêu cầu: Đơn vị gia công ghi nhận loại phụ kiện, kích thước và mục đích sử dụng.
- Kiểm tra bản vẽ: Rà soát các thông số, vị trí kết nối và yêu cầu kỹ thuật.
- Tư vấn vật liệu: Đề xuất dạng vật liệu PP và độ dày phù hợp.
- Thống nhất phương án gia công: Xác định cách cắt, tạo hình, hàn và kết nối.
- Tiến hành sản xuất: Gia công theo bản vẽ đã được xác nhận.
- Kiểm tra và bàn giao: Đo kích thước, kiểm tra mối nối và hoàn thiện sản phẩm theo yêu cầu.
Với đơn hàng có nhiều chi tiết phức tạp, nên thống nhất bản vẽ cuối cùng trước khi sản xuất để tránh sai khác giữa các bộ phận.
6.3. Những yếu tố ảnh hưởng đến chi phí gia công
Chi phí gia công phụ kiện nhựa PP phụ thuộc vào nhiều yếu tố, không chỉ riêng giá vật liệu. Các yếu tố chính gồm:
- Loại phụ kiện và mức độ phức tạp của kết cấu.
- Kích thước, độ dày và khối lượng vật liệu sử dụng.
- Phương pháp cắt, tạo hình và hàn nối.
- Yêu cầu về dung sai và độ hoàn thiện.
- Số lượng sản phẩm trong đơn hàng.
- Yêu cầu kiểm tra, thử kín và đóng gói.
- Thời gian sản xuất và địa điểm giao hàng.
Do đó, để nhận báo giá sát thực tế, khách hàng nên gửi bản vẽ hoặc thông số chi tiết thay vì chỉ cung cấp tên phụ kiện.
6.4. Lựa chọn đơn vị gia công phù hợp
Đơn vị gia công có kinh nghiệm cần hiểu đặc tính vật liệu PP, phương pháp hàn nhựa và yêu cầu lắp đặt của hệ thống đường ống công nghiệp. Ngoài khả năng sản xuất, cần quan tâm đến năng lực đọc bản vẽ, kiểm soát kích thước và kiểm tra chất lượng sản phẩm.
Đối với hệ thống dẫn hóa chất hoặc đường ống chịu áp lực, nên ưu tiên đơn vị có quy trình kiểm soát vật liệu và mối nối rõ ràng, đồng thời có khả năng cung cấp thông tin kỹ thuật phục vụ nghiệm thu.
Gia công phụ kiện nhựa PP theo kích thước và bản vẽ thực tế giúp doanh nghiệp chủ động hơn trong thiết kế, lắp đặt và bảo trì hệ thống đường ống. Từ cút PP, tê PP đến mặt bích PP, mỗi loại phụ kiện cần được xác định đúng kích thước, vật liệu và phương pháp nối trước khi sản xuất. Việc chuẩn bị bản vẽ đầy đủ, thống nhất điều kiện vận hành và kiểm tra chất lượng sau gia công là những yếu tố quan trọng giúp phụ kiện đáp ứng yêu cầu sử dụng lâu dài.
Công ty Cổ phần Sản xuất và Thương mại Kỹ thuật IPF Việt Nam (gọi tắt là IPF Việt Nam) là đơn vị chuyên sâu trong lĩnh vực thiết kế, sản xuất và cung cấp các giải pháp kỹ thuật công nghiệp, đặc biệt trong xử lý khí thải, quạt ly tâm, nhựa pp, ống nhựa pp và các thiết bị phụ trợ.
– Bên cạnh các sản phẩm tiêu chuẩn, IPF Việt Nam còn nhận thiết kế, sản xuất theo yêu cầu riêng và hỗ trợ lắp đặt tận nơi, đảm bảo phù hợp với từng điều kiện thực tế của công trình.
– Nếu quý khách đang quan tâm đến sản phẩm hoặc cần tư vấn giải pháp phù hợp, vui lòng liên hệ với chúng tôi để được hỗ trợ nhanh chóng và chính xác.
Xin chân thành cảm ơn!
– Trụ sở chính: Số nhà 11, ngách 111/43, đường 72, Thôn Ngãi Cầu, Xã An Khánh, Thành phố Hà Nội, Việt Nam
– Nhà xưởng sản xuất: số 520, đường 72, An Khánh, Hoài Đức, Hà Nội ( Nằm trong nhà máy gạch Hữu Hưng)
– Hotline,Zalo: 0975.360.629
– Email: sales.ipfvietnam@gmail.com
– Website: IPF Việt Nam
– Facebook: IPF VIệt Nam
– Tiktok: IPF Việt Nam
– Youtube: IPF Việt Nam
Danh mục nổi bật


